

3D Yazıcı Hotend Nedir? Parçaları, Çeşitleri ve Çalışma Mantığı
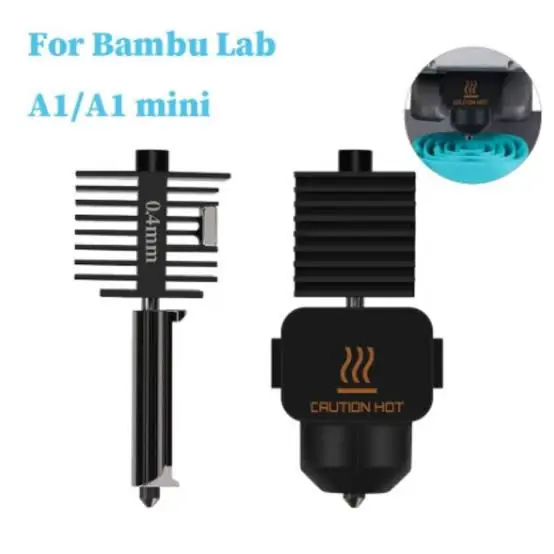
3D yazıcı hotend, FDM/FFF tipi 3D yazıcılarda filamenti kontrollü biçimde ısıtan, eriten ve nozuldan katmanlar hâlinde çıkmasını sağlayan termal sistemdir. Hotend yalnızca nozuldan ibaret değildir; soğutucu blok, heatbreak, ısıtıcı blok, ısıtıcı fişek, sıcaklık sensörü ve nozul gibi birbiriyle uyumlu çalışan parçalardan oluşur.
Hotend, ekstruder ve nozul kavramları sıkça birbirine karıştırılır. Ekstruder filamenti kavrayıp ileri veya geri hareket ettirir; hotend filamenti eritir; nozul ise eriyen malzemenin çıkış çapını ve baskı izini belirler. Bu ayrımı bilmek, hotend tıkanması, heat creep, sıcaklık dalgalanması ve filament sızıntısı gibi sorunları doğru teşhis etmeyi kolaylaştırır.
Bu rehberde 3D yazıcı hotendin ne olduğunu, nasıl çalıştığını, hotend parçalarını, PTFE kaplı ve all-metal hotend farkını, seçim kriterlerini, arıza belirtilerini ve değişim sonrası yapılması gereken kontrolleri adım adım inceleyeceğiz.
3D Yazıcı Hotend Nedir?
Hotend, katı filamentin sıcaklık kontrollü bir erime yolundan geçirilerek akışkan hâle getirildiği ve nozuldan dışarı verildiği komple alt sistemdir. Filament hotende üst taraftaki soğuk bölgeden girer, heatbreak içindeki geçiş bölgesinde yumuşamaya başlar, ısıtıcı blok çevresinde erir ve nozul deliğinden baskı tablasına bırakılır.
Kontrol kartı, sıcaklık sensöründen aldığı ölçüme göre ısıtıcı fişeğe verilen gücü düzenler. Böylece hedef sıcaklığın baskı boyunca mümkün olduğunca kararlı tutulması amaçlanır. Ancak iyi baskı yalnızca ekranda görülen sıcaklık değerine bağlı değildir; filamentin hotend içinde geçirdiği süre, baskı hızı, nozul çapı ve istenen hacimsel akış da erime performansını etkiler.
Hotend Ne İşe Yarar?
- Filamenti kontrollü şekilde eritir: Katı filamenti baskıya uygun viskoz yapıya getirir.
- Sıcaklığı ölçer ve dengeler: Termistör veya başka bir sıcaklık sensörü ile geri bildirim sağlar.
- Sıcak ve soğuk bölgeyi ayırır: Heatbreak ve heatsink, ısının filament yolunda gereğinden fazla yukarı taşınmasını sınırlar.
- Malzeme akışını şekillendirir: Nozul çapı, çıkan plastik yolun genişliğini ve baskı detayını etkiler.
- Baskı hızının sınırlarından birini belirler: Hotendin belirli sürede eritebildiği filament miktarı yetersiz kalırsa yüksek hızda eksik akış görülebilir.
3D Yazıcı Hotend Nasıl Çalışır?
3D yazıcı hotend çalışma mantığı, filamentin katı hâlden kontrollü bir eriyik hâline geçirilmesine dayanır. Süreç genel olarak şu adımlarla ilerler:
- Filament besleme: Ekstruder motoru ve sürücü dişlisi, filamenti hotende doğru iter.
- Soğuk bölge: Filament, heatsink içinde mümkün olduğunca katı ve yönlendirilmiş durumda kalır.
- Geçiş bölgesi: Heatbreak boyunca sıcaklık yükselir ve filament yumuşamaya başlar.
- Erime bölgesi: Isıtıcı blok ve ısıtıcı fişek, malzemeyi baskı sıcaklığına getirir.
- Sıcaklık kontrolü: Termistör ölçüm yapar; kontrol kartı ısıtıcı gücünü hedef değere göre ayarlar.
- Ekstrüzyon: Eriyen filament nozuldan çıkar ve hareket sistemi tarafından katman yolu boyunca serilir.
Hotend Parçaları Nelerdir?
Bir hotendin yapısı marka ve modele göre değişebilir. Bununla birlikte FDM 3D yazıcılarda en sık karşılaşılan hotend parçaları aşağıdaki gibidir:
| Hotend Parçası | Görevi | Kontrol Edilecek Nokta |
|---|---|---|
| Heatsink / Soğutucu Blok | Hotendin soğuk tarafındaki ısıyı kanatçıklar ve fan yardımıyla uzaklaştırır. | Fan yönü, hava akışı, toz ve montaj uyumu |
| Hotend Soğutma Fanı | Heatsinki soğutarak filamentin üst bölgede erken yumuşamasını önlemeye yardımcı olur. | Gerilim, konektör, dönüş yönü ve kesintisiz çalışma |
| Heatbreak / Isı Bariyeri | Soğuk taraf ile sıcak tarafı mekanik olarak bağlarken ısı geçişini sınırlar. | Diş standardı, uzunluk, iç çap ve yüzey durumu |
| PTFE Tüp | Bazı hotendlerde filamenti düşük sürtünmeyle yönlendirir; sıcak bölgeye ne kadar yaklaştığı tasarıma göre değişir. | Çap, kesim düzgünlüğü, deformasyon ve üretici sıcaklık sınırı |
| Isıtıcı Blok | Isıtıcı fişek, sıcaklık sensörü ve nozulu mekanik ve termal olarak bir arada tutar. | Blok ölçüsü, nozul dişi, fişek ve sensör yuvası |
| Isıtıcı Fişek | Elektrik enerjisini ısıya dönüştürerek ısıtıcı bloğu ve erime bölgesini ısıtır. | 12 V / 24 V gerilim, güç, çap, uzunluk ve kablo yapısı |
| Termistör / Sıcaklık Sensörü | Isıtıcı blok sıcaklığını ölçerek kontrol kartına geri bildirim gönderir. | Sensör tipi, firmware tablosu, yuva ve konektör uyumu |
| Nozul / Nozzle | Eriyen filamentin çıkış deliğini, baskı izini ve detay-akış dengesini belirler. | Diş, toplam boy, uç çapı, malzeme ve filament uyumu |
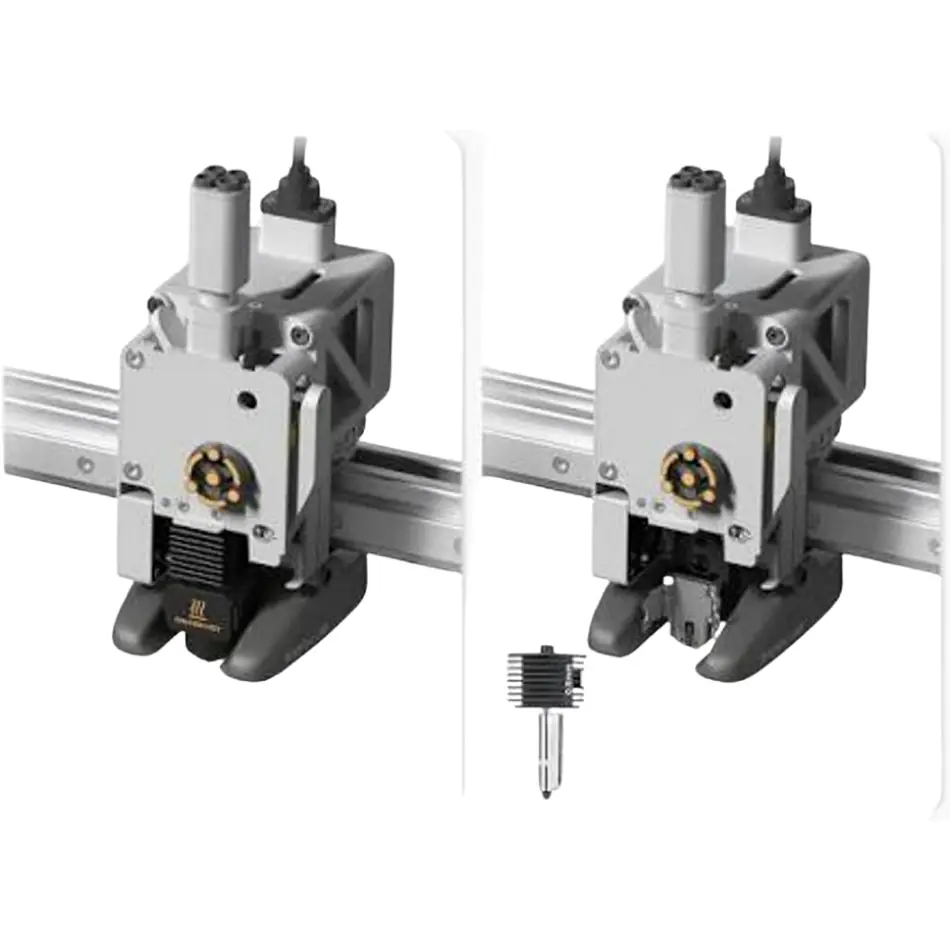
Bazı yeni nesil hotendlerde nozul, heatbreak ve ısıtıcı bölüm tek bir hızlı değiştirilebilir kartuşta birleştirilebilir. Bu nedenle yedek parça alırken yalnızca “MK8”, “V6” veya “all-metal” adına bakmak yeterli değildir; ölçüler ve üretici dokümanı mutlaka karşılaştırılmalıdır.
Hotend, Nozul ve Ekstruder Arasındaki Fark Nedir?
| Parça | Temel Görevi | Sık Karıştırılan Nokta |
|---|---|---|
| Ekstruder | Filamenti dişliyle kavrar, ileri iter ve retraction sırasında geri çeker. | Isıtma yapmaz; filament besleme mekanizmasıdır. |
| Hotend | Filamenti ısıtır, eritir ve kontrollü eriyik akışı oluşturur. | Tek bir parça değil, termal bir alt sistemdir. |
| Nozul | Eriyik filamentin hotendden çıktığı hassas delikli uçtur. | Hotendin tamamı değil, hotend içindeki değiştirilebilir parçalardan biridir. |
Ekstruderin direct drive veya Bowden yapıda olması, hotende giden filament yolunu ve retraction ihtiyacını etkiler. Konuyu ayrıntılı incelemek için 3D Yazıcı Ekstruderi Nedir? Direct Drive ve Bowden Farkı rehberine göz atabilirsiniz.
Hotend Çeşitleri ve Aralarındaki Farklar
Hotend çeşitleri genellikle filament yolunun yapısına ve erime kapasitesine göre sınıflandırılır. En yaygın üç grup PTFE kaplı hotend, all-metal hotend ve high-flow hotend sistemleridir.
| Hotend Türü | Yapısı ve Avantajı | Dikkat Edilecek Nokta |
|---|---|---|
| PTFE Kaplı Hotend | PTFE tüp filament yolunda sıcak bölgeye yakın ilerler. Yaygın filamentlerde düşük sürtünmeli ve pratik bir kullanım sunabilir. | Maksimum sıcaklık, kullanılan PTFE ve üretici tasarımına bağlıdır; genel bir sıcaklık değeri varsayılmamalıdır. |
| All-Metal Hotend | Yüksek sıcaklık bölgesinde PTFE bulunmaz. Uygun sensör, blok ve nozul ile daha geniş malzeme seçeneklerine imkân verebilir. | Soğutma, heatbreak kalitesi ve retraction ayarı daha kritik hâle gelebilir. |
| High-Flow Hotend | Daha uzun veya verimli bir erime bölgesiyle belirli sürede daha fazla filament eritmek üzere tasarlanır. | Gerçek kapasite; filament, sıcaklık, nozul, ısıtıcı gücü ve üreticinin hacimsel akış değerine bağlıdır. |
3D Yazıcı Hotend Seçerken Nelere Dikkat Edilmeli?
Hotend seçimi yalnızca maksimum sıcaklık veya ürün adındaki “yüksek akış” ifadesine göre yapılmamalıdır. Aşağıdaki değerler birlikte kontrol edilmelidir:
- Yazıcı ve toolhead uyumu: Montaj delikleri, hotend boyu, fan kanalı, sensör konumu ve hareket alanı karşılaştırılmalıdır.
- Isıtıcı gerilimi: Yazıcının 12 V veya 24 V güç sistemine uygun ısıtıcı fişek kullanılmalıdır.
- Isıtıcı gücü ve ölçüsü: Watt değeri kadar fişek çapı, uzunluğu ve kontrol kartının sürme kapasitesi de önemlidir.
- Sıcaklık sensörü: NTC termistör, PT100, PT1000 veya termokupl gibi sensörler aynı şekilde çalışmaz; firmware ve elektronik uyumu gerekir.
- Filament çapı: Hotend ve ekstruder yolu genellikle 1,75 mm veya 2,85 mm filament için tasarlanır.
- Nozul standardı: M6 diş tek başına yeterli değildir; diş uzunluğu, toplam nozul boyu ve sızdırmazlık yüzeyi de eşleşmelidir.
- Maksimum sıcaklık: Güvenli sınırı yalnızca blok değil; heatbreak, PTFE, sensör, kablo izolasyonu, nozul ve firmware ayarı birlikte belirler.
- Akış ihtiyacı: Büyük nozul ve yüksek hız hedeflerinde üreticinin hacimsel akış verileri karşılaştırılmalıdır.
- Nozul malzemesi: Aşındırıcı katkılı filamentlerde pirinç nozul hızlı aşınabilir; filament üreticisinin önerdiği nozul malzemesi seçilmelidir.
Hotend Sıcaklığı Nasıl Seçilir?
Hotend sıcaklığı için her yazıcıda ve her filamentte geçerli tek bir değer yoktur. İlk referans, filament üreticisinin makara veya teknik doküman üzerinde verdiği baskı sıcaklığı aralığı olmalıdır. Ardından nozul çapı, baskı hızı, katman yüksekliği ve hotendin erime kapasitesi dikkate alınarak bu aralık içinde küçük testler yapılabilir.
Daha yüksek sıcaklık her zaman daha iyi akış anlamına gelmez. Gereğinden yüksek sıcaklık; ipliklenme, yüzey bozulması, malzeme sızıntısı veya filamentin ısıl olarak zarar görmesi gibi sorunlara yol açabilir. Ayrıca ekrandaki hedef sıcaklık, filamentin tamamının aynı sıcaklığa ulaştığı anlamına gelmez; yüksek hacimsel akışta malzemenin erime bölgesinde geçirdiği süre azalır.
Hotend Arıza Belirtileri ve Olası Nedenleri
Aynı belirti birden fazla nedenden oluşabilir. Bu nedenle yalnızca baskı görüntüsüne bakarak parça değiştirmek yerine bağlantı, sıcaklık, soğutma, filament yolu ve mekanik montaj birlikte kontrol edilmelidir.
| Belirti | Olası Nedenler | İlk Kontrol |
|---|---|---|
| Baskı başta düzgünken akışın azalması ve ekstruderden tıklama sesi gelmesi | Heat creep, kısmi tıkanma, yetersiz heatsink soğutması veya yüksek akış talebi | Hotend fanı, hava yolu, filament yolu ve üretici tıkanma rehberi |
| Sıcaklığın hedef çevresinde sürekli dalgalanması | Termistör bağlantısı, sensör sabitlemesi, ısıtıcı, hava akımı veya PID ayarı | Kablo ve konektör hasarı; üretici öneriyorsa PID kalibrasyonu |
| Hotendin hiç ısınmaması veya çok yavaş ısınması | Isıtıcı fişek arızası, yanlış gerilim, gevşek konektör, kablo veya kontrol kartı sorunu | Yazıcı kapalıyken görünür kablo-konektör kontrolü ve doğru parça etiketi |
| Isıtıcı blok çevresinden erimiş plastik sızması | Nozul ile heatbreak arasında uygun sızdırmazlığın oluşmaması veya uyumsuz parça | Yazıcı modeline ait montaj talimatı; nozul ve heatbreak ölçü uyumu |
| Eksik akış, çizgilerde boşluk veya pürüzlü yüzey | Kısmi tıkanma, aşınmış nozul, nemli filament, düşük sıcaklık veya yanlış flow ayarı | Filament durumu, nozul ve sıcaklık profili; ardından flow testi |
| Yanık kokusu, duman, erimiş soket veya hasarlı kablo izolasyonu | Elektriksel temas sorunu, kısa devre, aşırı akım veya aşırı sıcaklık | Yazıcıyı durdurun, enerjiyi kesin ve kullanmaya devam etmeyin. |
Heat Creep Nedir?
Heat creep, hotendin sıcak bölgesindeki ısının filament yolu boyunca gereğinden fazla yukarı taşınması ve filamentin heatbreak içinde olması gerekenden önce yumuşaması durumudur. Yumuşayan filament genişleyerek sürtünmeyi artırabilir; bunun sonucunda baskı bir süre sonra tıkanabilir, akış azalabilir veya ekstruder tıklamaya başlayabilir.
Heat creep riskini artırabilen başlıca durumlar şunlardır:
- Hotend soğutma fanının çalışmaması, ters yönde takılması veya hava yolunun tozla kapanması
- Yüksek ortam veya kabin sıcaklığı
- Filament için gereğinden yüksek hotend sıcaklığı
- Heatbreak ile heatsink arasında yetersiz ısı transferi veya uyumsuz montaj
- Çok düşük akışta filamentin sıcak bölgede uzun süre beklemesi
Hotend Bakımı ve Kullanım Önerileri
- Heatsink kanatçıklarını ve hotend fanını tozdan arındırın; fanın rahat döndüğünü gözlemleyin.
- Isıtıcı blok çevresinde plastik sızıntısı, gevşek kablo veya renk değişimi olup olmadığını düzenli kontrol edin.
- Termistör ve ısıtıcı fişek kablolarını keskin kıvrım, ezilme ve sürtünmeden koruyun.
- Nozul malzemesini kullanılan filamente göre seçin; aşındırıcı filamentlerde nozul aşınmasını takip edin.
- Filamenti temiz ve kuru saklayın. Nemli filament, hotend arızasına benzeyen düzensiz akış ve yüzey sorunları oluşturabilir.
- Hotend, nozul veya sensör değişiminde yazıcı üreticisinin montaj ve kalibrasyon sırasını izleyin.
Hotend Değişiminden Sonra Yapılması Gerekenler
Hotend veya hotend parçaları değiştirildiğinde yazıcının eski ayarları yeni mekanik ve termal yapıyla tam uyumlu olmayabilir. İlk baskıdan önce şu kontroller yapılmalıdır:
- Yazıcı kapalıyken kablo, konektör, fan yönü ve mekanik sabitlemeler gözle kontrol edilmelidir.
- Isıtıcı gerilimi, sıcaklık sensörü tipi ve firmware ayarı doğrulanmalıdır.
- Hotend kontrollü biçimde ısıtılırken sıcaklığın kararlı yükseldiği ve hata vermediği gözlenmelidir.
- Isıtıcı blok, ısıtıcı veya sensör yapısı değiştiyse üretici destekliyorsa PID kalibrasyonu uygulanmalıdır.
- Hotend uzunluğu veya toolhead geometrisi değiştiyse Z-offset ve tabla seviyeleme yeniden yapılmalıdır.
- İlk katman testi alınmalı; nozul ile tabla arasındaki mesafe güvenli biçimde doğrulanmalıdır.
- Filament yolu veya erime bölgesi değiştiyse flow ve retraction ayarları küçük testlerle yeniden kontrol edilmelidir.
İlgili Robomer Rehberleri
Hotend, ekstruder ve baskı tablası birlikte çalıştığı için aşağıdaki rehberler arıza teşhisi ve parça uyumluluğu açısından tamamlayıcıdır:
- 3D Yazıcı Ekstruderi Nedir? Direct Drive ve Bowden Farkı
- 3D Yazıcı Baskı Tablası Nedir? PEI, Cam ve Kaplama Farkları
- Robomer 3D Yazıcı Parçaları Kategorisi
Robomer’de Bulabileceğiniz İlgili Hotend Parçaları
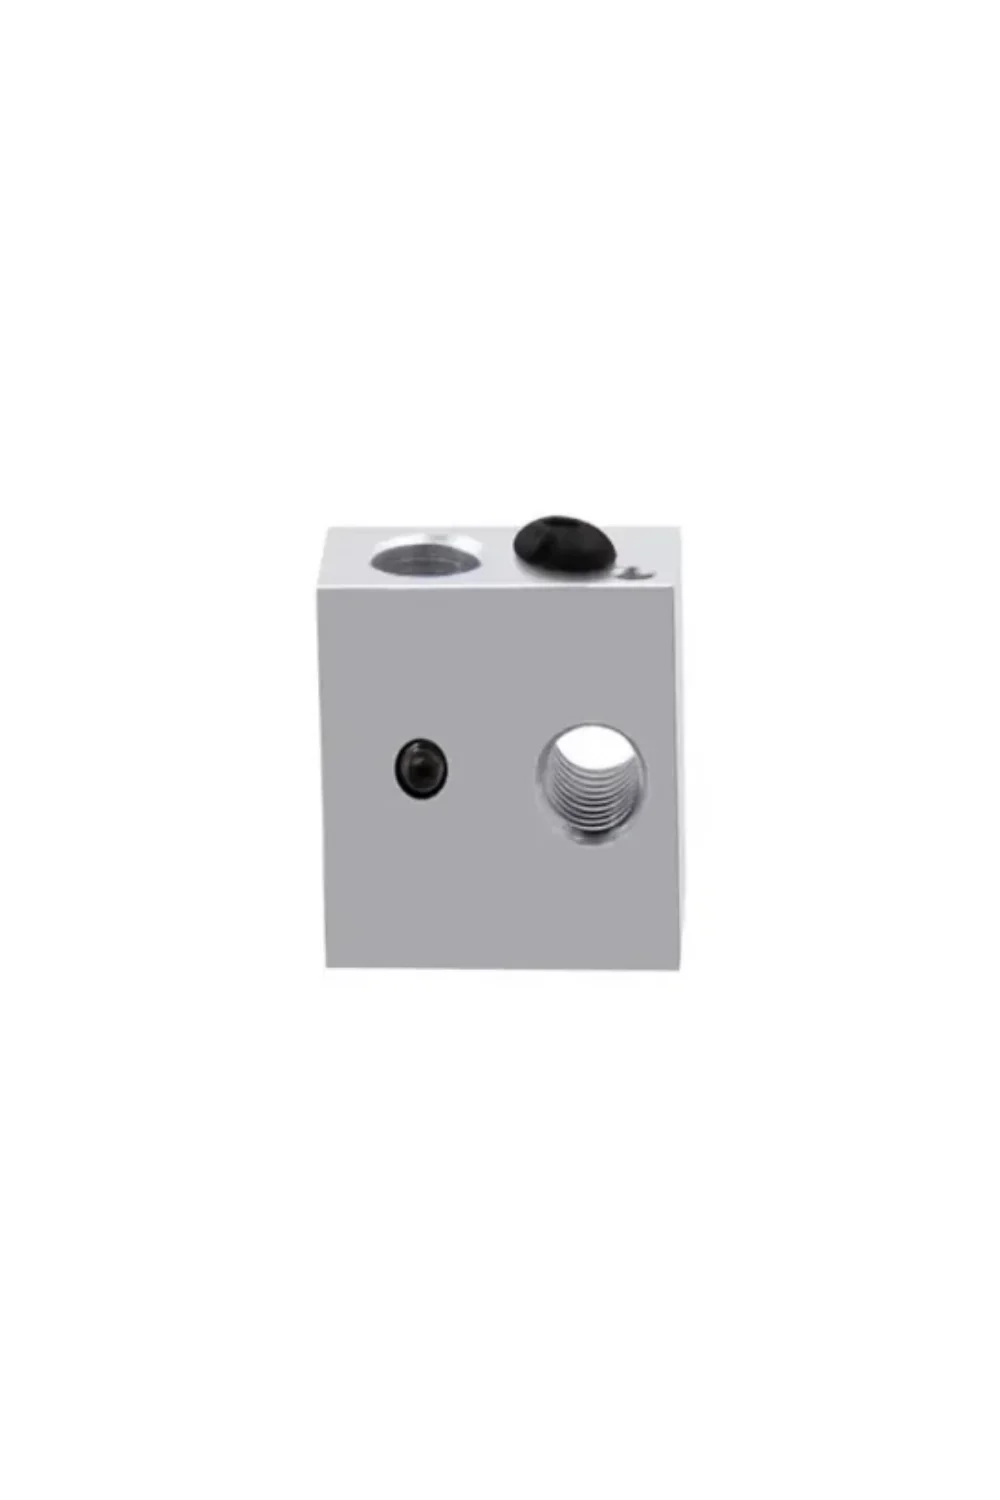
3D Yazıcı MK8 Isıtıcı Blok - 20x20x10 mm
MK8 tipi hotend sistemlerinde nozul, ısıtıcı fişek ve sıcaklık sensörünü bir arada tutan alüminyum ısıtıcı bloktur.
Ürünü İncele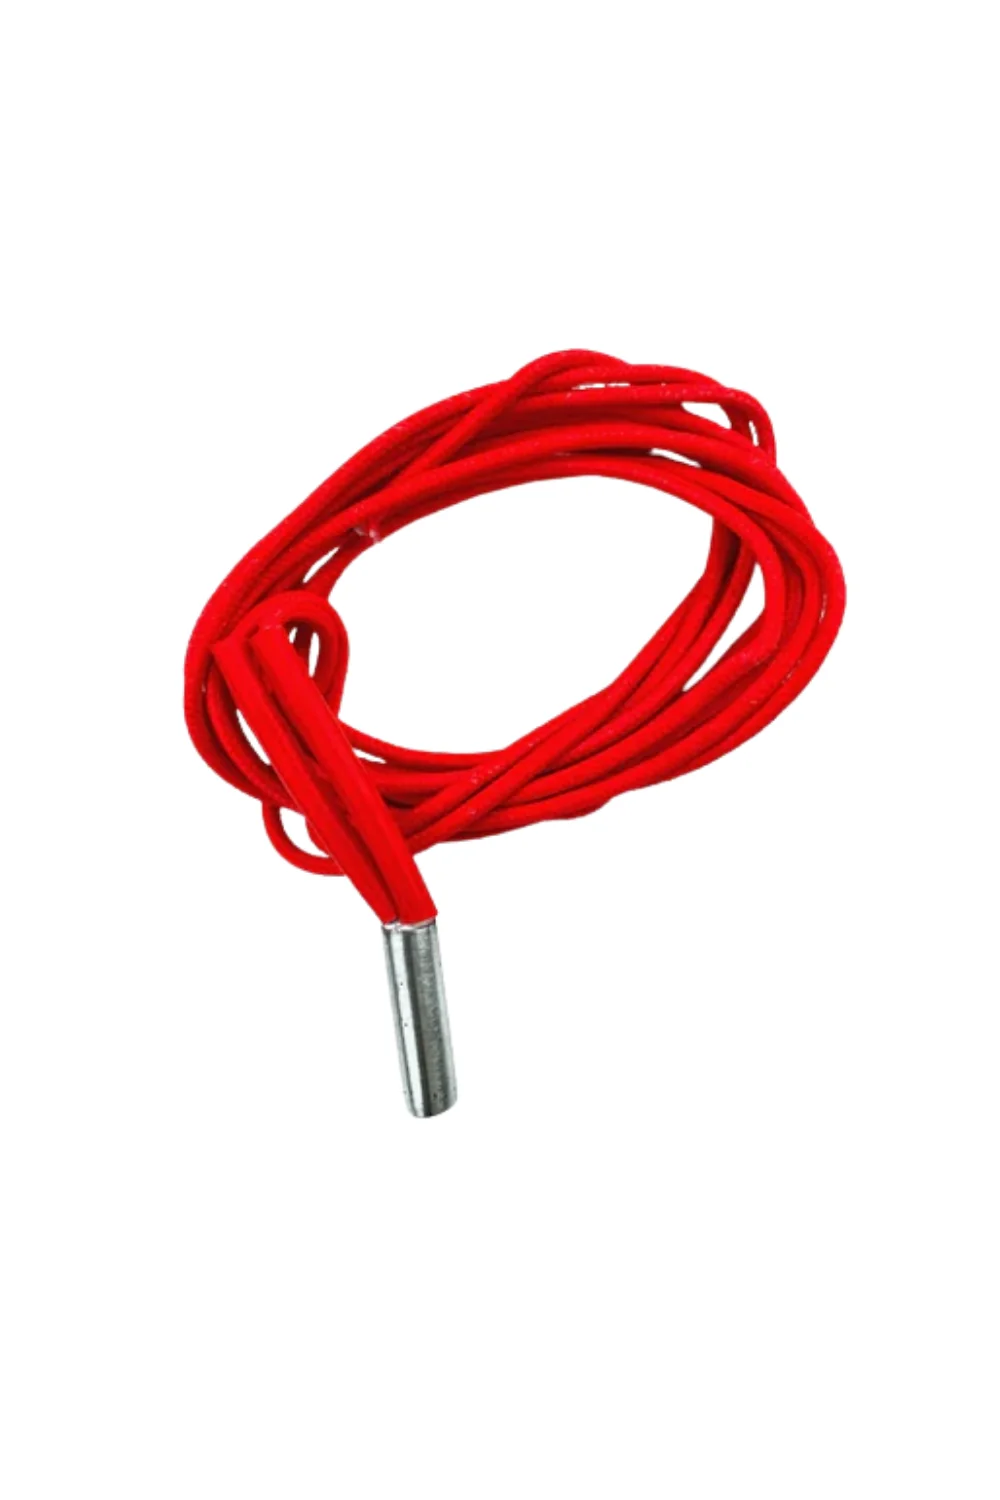
12V 40W Extruder Isıtıcı Fişek - 6x20 mm
12 V hotend sistemlerinde ısıtıcı blok içine yerleştirilen 6x20 mm ısıtıcı fişektir. Gerilim ve ölçü uyumluluğu kontrol edilmelidir.
Ürünü İncele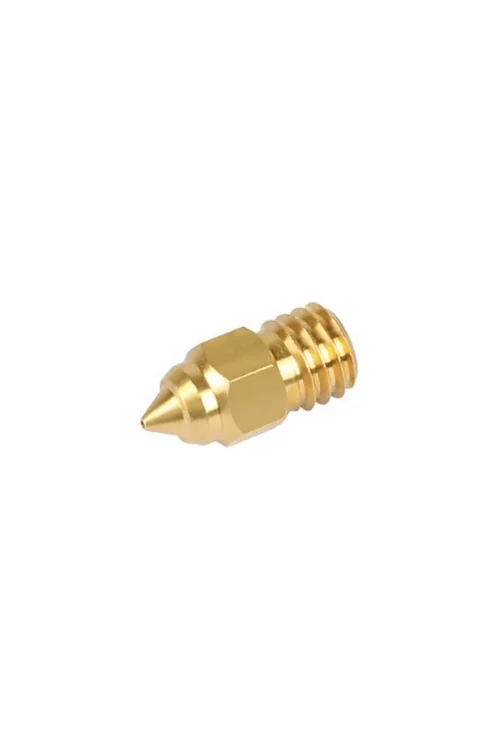
3D Yazıcı 0.4 mm Nozzle - 1.75 mm Filament Uyumlu
MK8 uyumlu pirinç 0,4 mm nozul modelidir. Diş, toplam boy ve yazıcı uyumluluğu ürün bilgileriyle karşılaştırılmalıdır.
Ürünü İnceleSık Sorulan Sorular
3D yazıcı hotend nedir?
Hotend, ekstruder tarafından beslenen filamenti ısıtıp eriten ve nozuldan katmanlar hâlinde çıkaran termal 3D yazıcı sistemidir. Heatsink, heatbreak, ısıtıcı blok, ısıtıcı fişek, sıcaklık sensörü ve nozul gibi parçalardan oluşur.
Hotend ile ekstruder arasındaki fark nedir?
Ekstruder filamenti dişli yardımıyla ileri ve geri hareket ettirir. Hotend ise bu filamenti eritir. Direct drive sistemlerde iki bölüm birbirine çok yakın olduğu için tek parça gibi görünebilir, ancak görevleri farklıdır.
Hotend ile nozul aynı şey mi?
Hayır. Nozul, hotendin altındaki eriyik çıkış ucudur. Hotend ise nozulu da içeren komple sıcaklık ve erime sistemidir.
All-metal hotend nedir?
All-metal hotend, yüksek sıcaklık bölgesinde PTFE tüp bulunmayan hotend tasarımıdır. Uygun ısıtıcı blok, sensör, nozul ve firmware ile daha yüksek sıcaklık isteyen filamentlere uyum sağlayabilir; kesin sıcaklık sınırı üretici verisinden kontrol edilmelidir.
Hotend neden tıkanır?
Tıkanma; heat creep, yanlış sıcaklık, yetersiz soğutma, yabancı madde, aşınmış veya deforme olmuş PTFE, fazla retraction, nemli filament ya da uyumsuz parça montajı nedeniyle oluşabilir. Tek bir belirtiyle kesin neden belirlenmemelidir.
12V hotend 24V yazıcıda kullanılabilir mi?
Isıtıcı fişek gerilimi yazıcının güç sistemiyle eşleşmelidir. 12 V ve 24 V parçalar doğrudan birbirinin yerine kullanılmamalıdır. Hotend gövdesi mekanik olarak uyumlu olsa bile ısıtıcı ve fan gerilimleri ayrı ayrı doğrulanmalıdır.
Hotend değişiminden sonra hangi ayarlar yapılır?
Parça değişimine göre sıcaklık sensörü ve firmware uyumu, PID kalibrasyonu, Z-offset, tabla seviyeleme, ilk katman, flow ve retraction yeniden kontrol edilebilir. Üreticinin kendi değişim ve kalibrasyon talimatı önceliklidir.
Hotend sıcaklığı neden dalgalanır?
Küçük dalgalanmalar PID ayarıyla ilişkili olabilir; daha büyük veya ani değişimler termistör kablosu, konektör, sensör montajı, ısıtıcı fişek veya hava akımı problemine işaret edebilir. Hasarlı kablo görülürse yazıcı kullanılmamalıdır.
Sonuç
3D yazıcı hotend, filamentin erime ve nozuldan çıkış sürecini yöneten en önemli baskı sistemlerinden biridir. Tutarlı baskı için yalnızca yüksek sıcaklığa ulaşması değil; sıcak ve soğuk bölgeleri doğru ayırması, sıcaklığı kararlı tutması, yeterli akış sağlaması ve yazıcının diğer parçalarıyla uyumlu olması gerekir.
Hotend seçerken yazıcı modeli, mekanik ölçüler, 12 V/24 V gerilim, sıcaklık sensörü, nozul standardı, filament çapı ve maksimum güvenli sıcaklık birlikte değerlendirilmelidir. Değişim sonrasında da fan, sıcaklık kararlılığı, sızıntı, Z-offset ve ilk katman kontrol edilmeden uzun baskıya başlanmamalıdır.
3D Yazıcı Hotend ve Yedek Parçalarını İnceleyin
Isıtıcı blok, ısıtıcı fişek, nozul, ekstruder parçaları ve diğer 3D yazıcı yedek parçalarını Robomer üzerinden inceleyebilirsiniz. Satın almadan önce yazıcınızın ölçü ve elektriksel uyumluluk bilgilerini kontrol etmeyi unutmayın.
3D Yazıcı Parçalarını İncele